

معلمات المنتج
| غرض | مواصفة |
|---|---|
| مادة | الألومنيوم 6063-T5، 6061-T6 |
| سطح | أسود بأكسيد (النوع الثاني أو النوع الثالث) |
| الأداء الحراري | 0.5 درجة/ث – 15 درجة/ث |
| طلب | الإلكترونيات، LED، وحدات الطاقة، معدات الاتصالات |
| تصنيع | البثق، التصنيع باستخدام الحاسب الآلي، القالب-الصب |
| موك | 10 قطع |
وصف
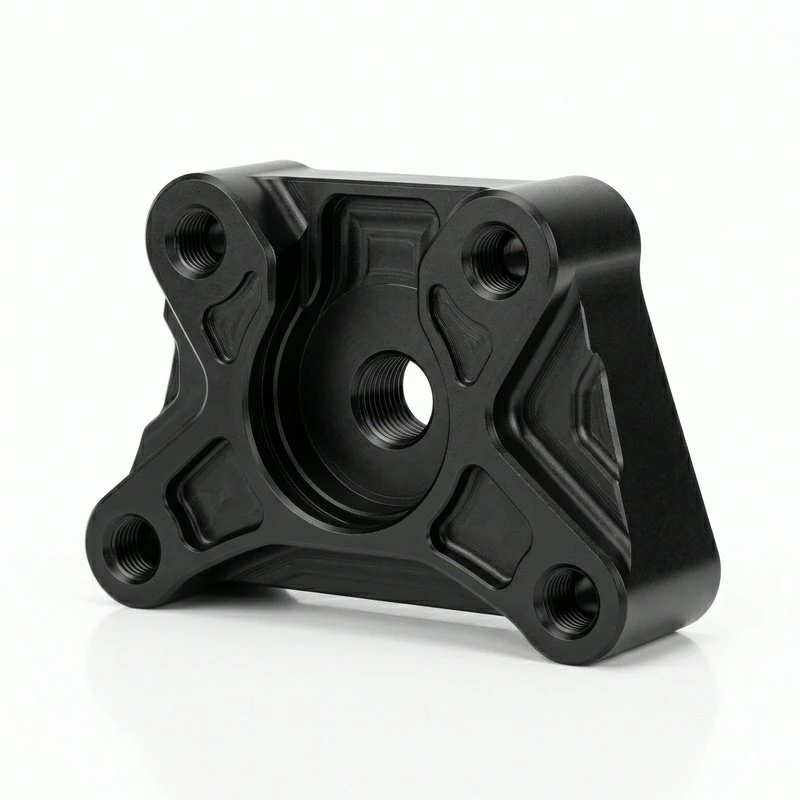
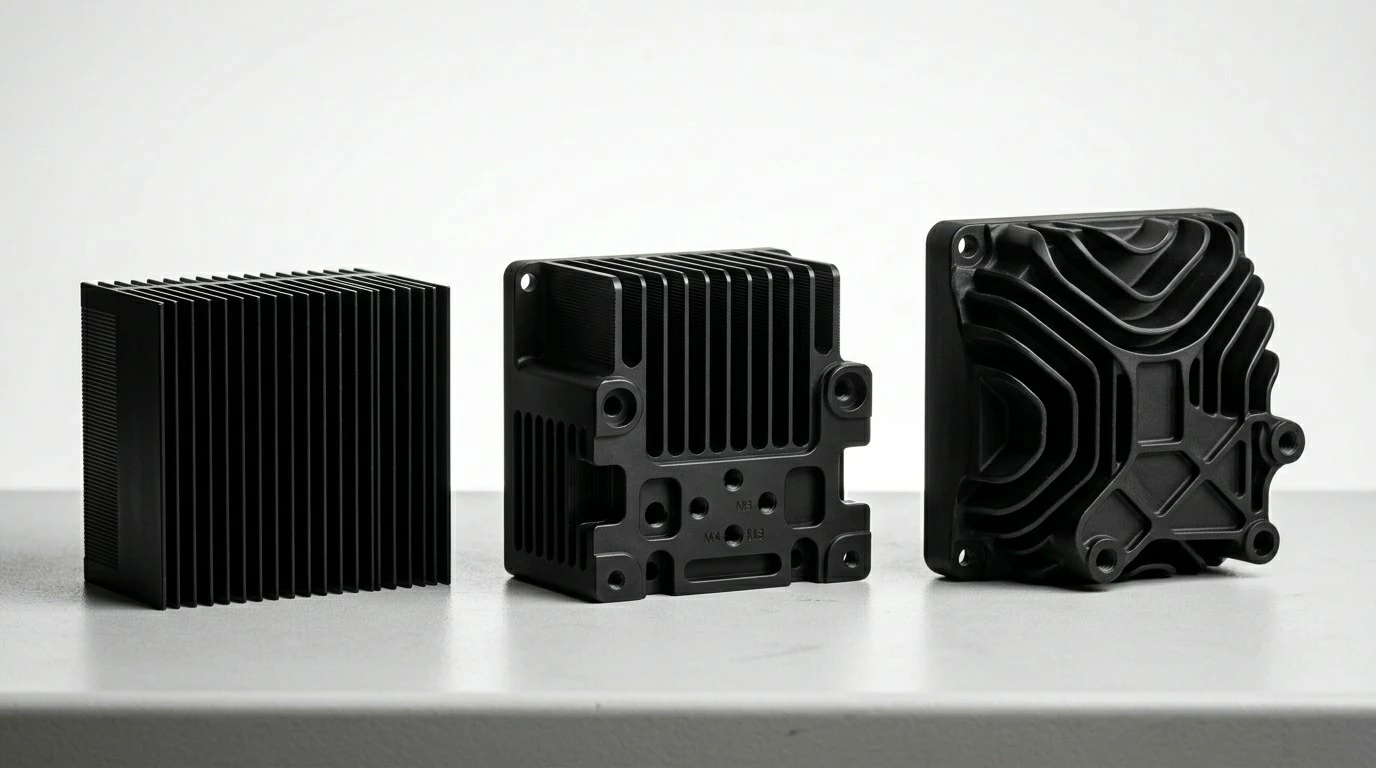
تعمل مشتتات الحرارة المؤكسدة السوداء على تبديد الحرارة من المكونات الإلكترونية بينما يعمل السطح المؤكسد الأسود على زيادة الانبعاث الحراري إلى أقصى حد من أجل تبريد إشعاعي أفضل. إن اللون الأسود ليس مجرد مظهر جمالي -، بل إن الطلاء عالي الانبعاث يشع الحرارة بشكل أكثر فعالية من الألومنيوم العاري، مما يوفر تحسينًا ملموسًا في الأداء الحراري. تغطي المشتتات الحرارية المبثوقة معظم التطبيقات القياسية - من حيث التكلفة-فعالة لأحجام الإنتاج ذات هندسة الزعانف المتسقة. تضيف الآلات CNC ميزات التركيب والتعديلات المخصصة. تتعامل المشتتات الحرارية -المصبوبة مع الأشكال الهندسية الأكثر تعقيدًا والتكامل مع العبوات. تخبرك مواصفات المقاومة الحرارية بعدد الدرجات المئوية التي ترتفع فيها درجة حرارة الحوض لكل واط من الحمل الحراري. الأقل هو الأفضل، لكنه يأتي بحجم أكبر وتكلفة أعلى.
تدفق الهواء يغير كل شيء
الحمل الحراري الطبيعي: يُحدث الأنودة السوداء فرقًا كبيرًا نظرًا لأن الإشعاع هو آلية تبريد رئيسية. الهواء القسري (المروحة): تهيمن المروحة على عملية التبريد، لذا يكون اللون أقل أهمية - مقذوفًا أو مقولبًا-هندسة الزعانف المصبوبة أكثر أهمية. قم بمطابقة المشتت الحراري مع ظروف تدفق الهواء لديك. سوف يبدو المشتت الحراري المُحسّن للحمل الحراري الطبيعي مختلفًا عن المُحسّن للهواء القسري.

التعليمات
س 1: موك؟
ج1: 10 قطع.
س2: نطاق المقاومة الحرارية؟
A2: 0.5 درجة /عرض إلى 15 درجة /عرض حسب الحجم وتكوين الزعنفة.
س3: طرق التصنيع؟
A3: البثق، التصنيع باستخدام الحاسب الآلي، القالب - المصبوب. يعتمد الاختيار على الحجم والتعقيد.
س 4: الانتهاء من السطح؟
A4: أسود مؤكسد (النوع الثاني القياسي، النوع الثالث متاح لتعزيز الصلابة).
س 5: التكوينات المخصصة؟
ج5: نعم. الأبعاد المخصصة، وميزات التركيب، والاختبار الحراري.
س6: النماذج الأولية؟
ج6: نعم. جولات صغيرة مع توفر اختبار الأداء الحراري.
الجودة غير قابلة للتفاوض-في التصنيع الدقيق. يخضع كل مكون لفحص صارم في كل مرحلة من مراحل الإنتاج.
- الأيزو 9001:2015- نظام إدارة جودة معتمد يغطي التصميم والتصنيع والفحص
- التخميل / التلميع الكهربائي- إجراءات ASTM A967 لمقاومة التآكل
- إمكانية تتبع المواد- تتبع رقم الحرارة من المادة الخام إلى الجزء النهائي
- ميل-A-8625- مواصفات عسكرية-أنودة لمكونات الألومنيوم
- اختبار سمك الطلاء- التحقق من وزن الطلاء وسمكه وفقًا لمواصفات MIL
- اختبار رش الملح- 1000-يتوفر التحقق من مقاومة التآكل لمدة ساعة وفقًا لمعايير ASTM B117
- فحص المادة الأولى (FAI)- تقرير كامل الأبعاد متضمن مع كل طلب جديد
من المواد الخام إلى المنتج النهائي، يتم التحكم في كل خطوة وتوثيقها:
- تحضير المواد- الخراطة/الطحن باستخدام الحاسب الآلي إلى الشكل القريب-من الشبكة
- المعالجة الحرارية- من خلال-التصلب أو تصلب الحالة-للقوة-الأجزاء الحرجة
- تحضير السطح- إزالة الشحوم والتنظيف بالأحماض وتنشيط الأسطح
- الطلاء الكهربائي- عملية حمام يتم التحكم فيها مع مراقبة السُمك
- الختم / الخبز- غلق بالكروم، أو غلق بأكسيد الألومنيوم، أو خبز تخفيف التقصف بالهيدروجين
- تقتيش- قياس سمك الطلاء واختبار الالتصاق والفحص البصري
- التعبئة والتغليف- تشذير وقائي، وتغليف VCI، وتغليف مضاد للتشوه-.
الوسم : بالوعة الحرارة بأكسيد الأسود، الشركات المصنعة بالوعة الحرارة بأكسيد الأسود في الصين, أغطية من الألومنيوم المصقول, ألومنيوم مؤكسد صلب, قطع مؤكسدة صلبة, تلميع وصقل المواد المصنعة, أغطية ألومنيوم مصقولة بالرمل, لون دافئ مؤكسد